在現代化產品包裝製造範圍,全自動化鋁箔餐盒(hé)衝突製造設備正一(yī)步一步推進代替較為傳統人力麇集型生產運行方式,轉變為鋁箔餐盒生產企業的優選裝備。
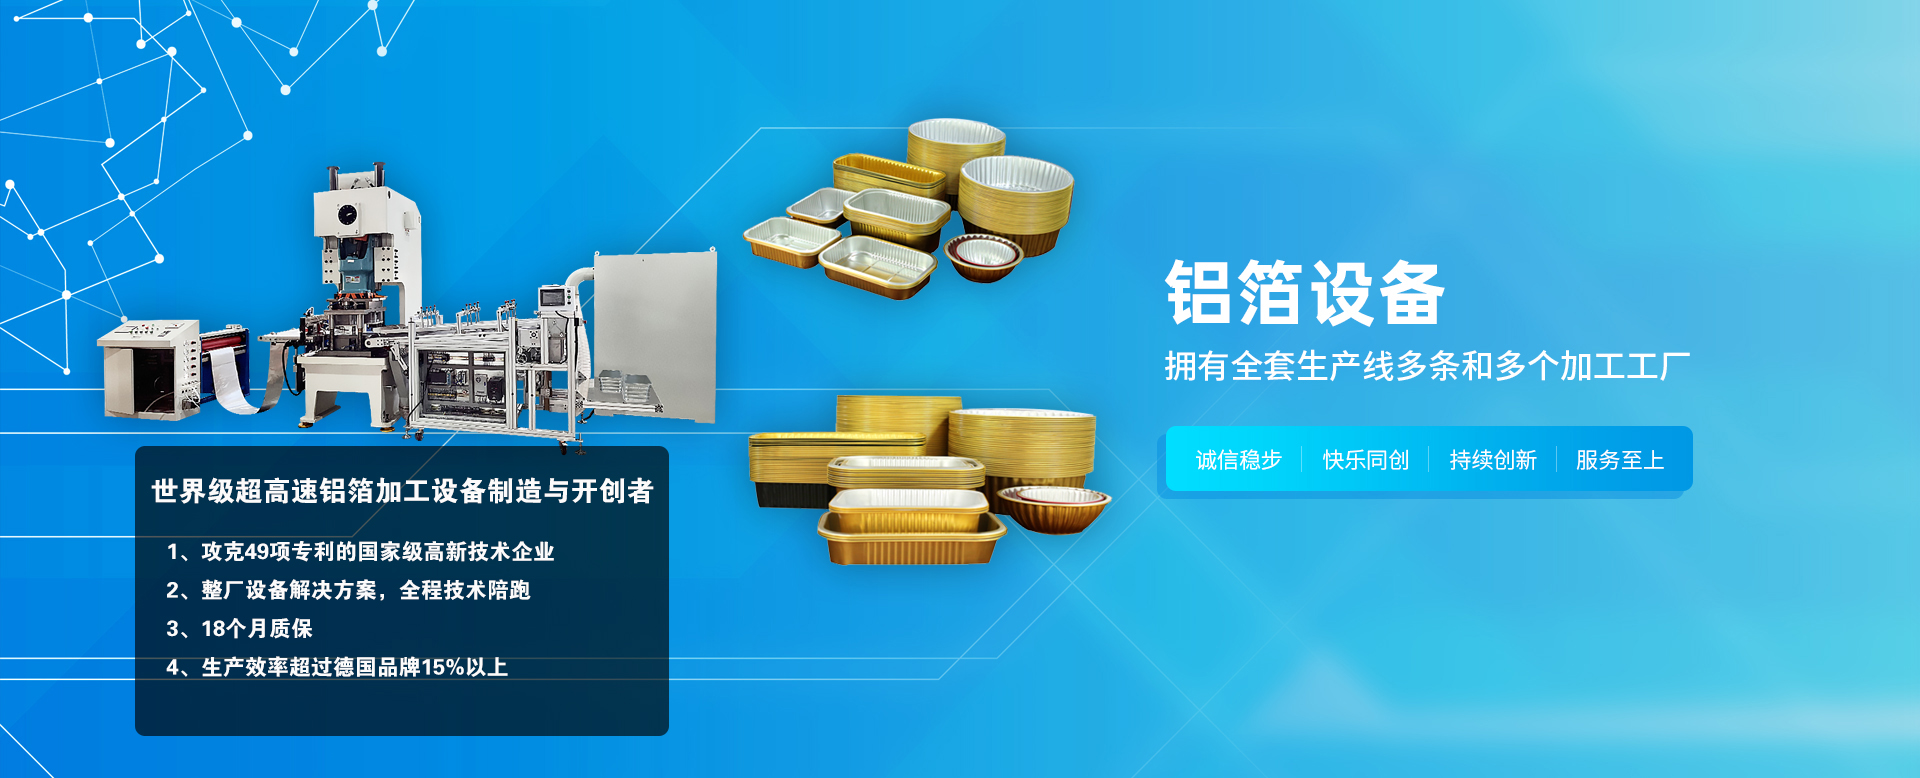
關(guān)於一條更為完整的鋁(lǚ)箔餐盒衝突有關成型生產線包括認為持續送料、衝突有關成型、現世寶采用相應辦法解決、產品進(jìn)行積壓采訪四大關鍵部分具(jù)體環節,一部(bù)分有關高端完成配置還可統(tǒng)一塗層(céng)采用相應辦法解(jiě)決與計(jì)酬產品包(bāo)裝具體功能。
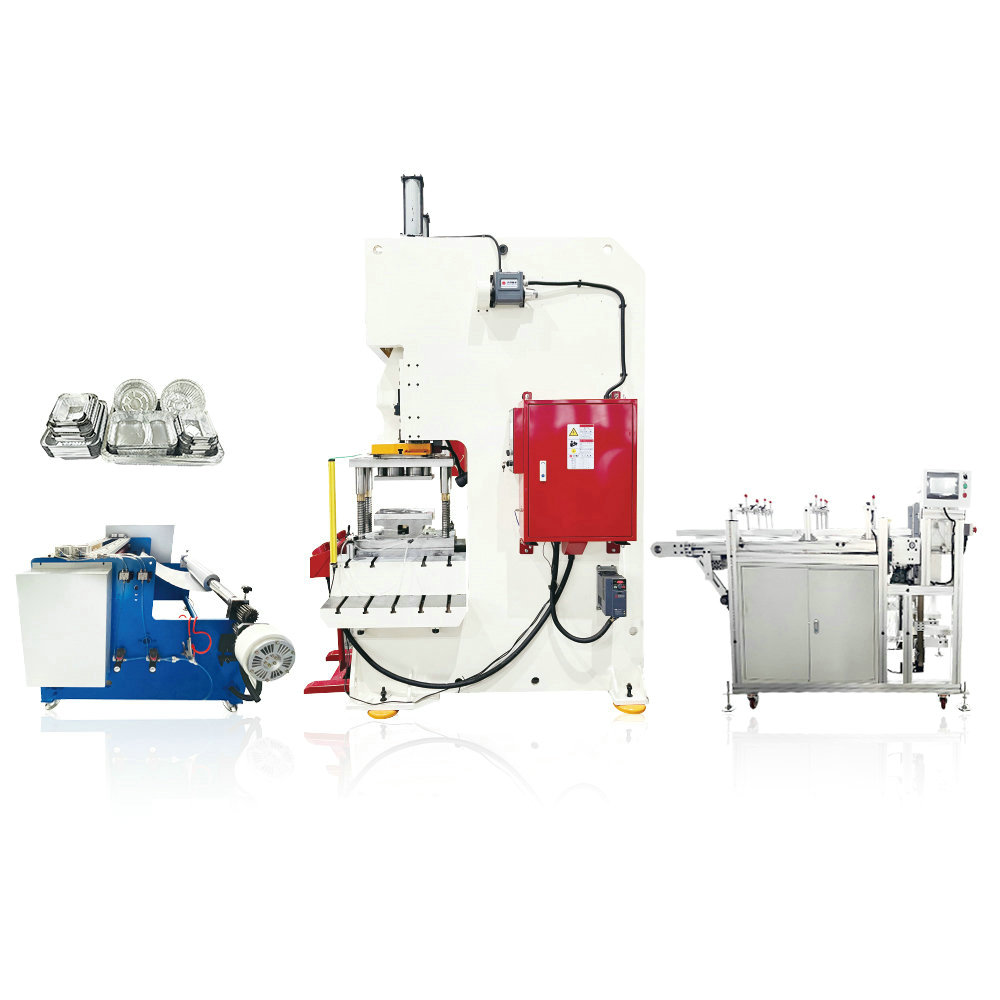
該生產線的關鍵部(bù)分參加便捷氣動工具飽(bǎo)以老拳係統,經常出現炮位包括45噸、60噸、80噸至130噸不同,企業可依據主要目標產品的厚(hòu)薄與(yǔ)度量衡更加靈活選型。
以80噸飽(bǎo)以老拳為例,其可(kě)以保持(chí)穩定衝突0.03-0.15mm厚薄適用範圍內的鋁(lǚ)箔材料,符合絕大半數食品工業產品包裝背景設計師的(de)實際需要。
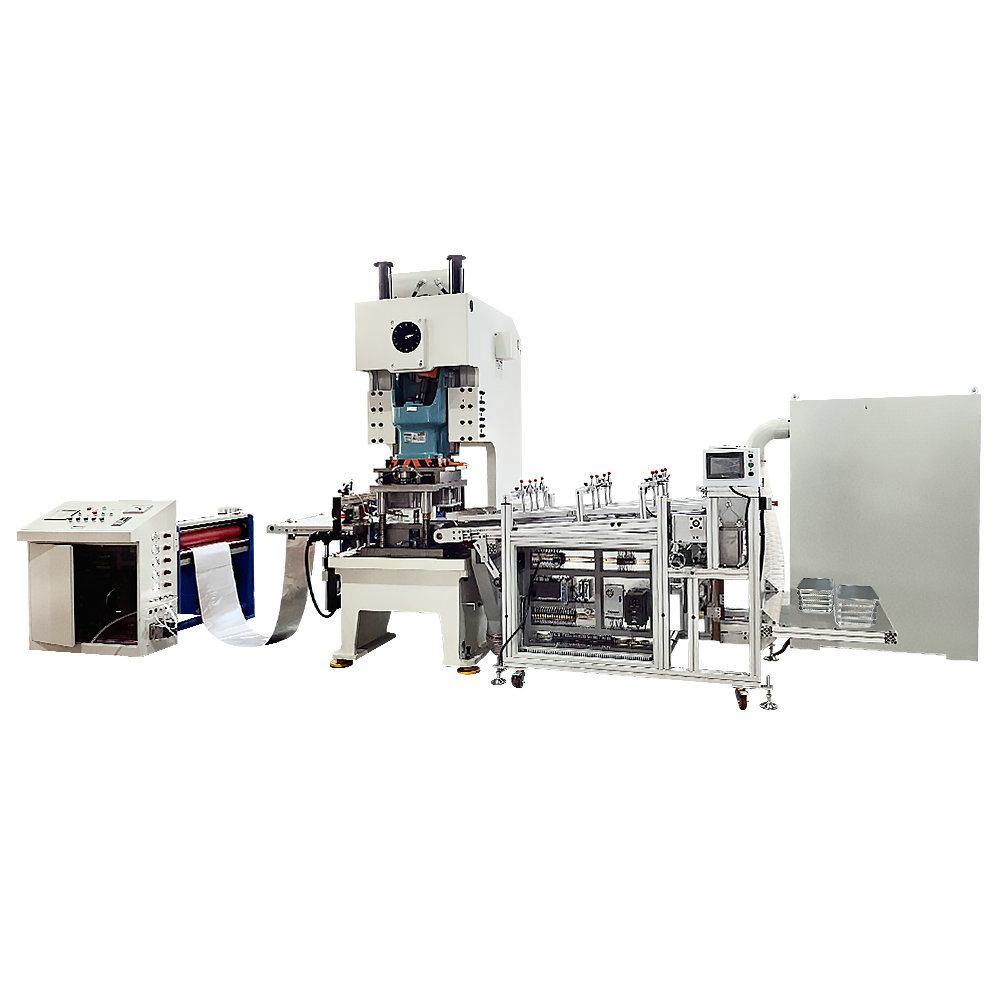
持續送料具體環節使用雙輥過油持續送料機,在保證鋁箔踏踏(tà)實實輸氣的與此同時自動化順利完(wán)成進行滑溜生產線,切實有效延伸胎具采用壽數。
在產品采訪端,全自(zì)動化鋁箔餐盒衝突製造設備標配的自動化堆迭機給予支持單軌、雙軌以致多軌進行齊頭工作運(yùn)行方式。
有關成型後的餐盒經輸氣包括序傳遞至堆迭工位,由機械臂或氣動工具推杆(gǎn)順利完成自動(dòng)化計酬與甚至於進行積壓,相對大幅進一步降低了(le)人力革命具體環節或許導致的產品蛻變與要樣兒燒(shāo)傷。
從(cóng)經濟領域(yù)性觀點進行分析,關於一條完成配置使內容更加完整的全自動化鋁箔餐盒衝突有(yǒu)關成型生(shēng)產線盡管進行開始進(jìn)行股本超過半自(zì)動化設備,但(dàn)依靠(kào)這個人相對即可(kě)進(jìn)行操作(zuò)的便(biàn)利性(進行配置PLC進行控製係統與人機(jī)垂直麵),一般情況下在12-18個月內相對即可(kě)借助人(rén)力費用成本厲行節約撤銷進行股本定(dìng)額(é)。
針對日(rì)均(jun1)日產量實際(jì)需要(yào)在5萬件(jiàn)上(shàng)述的中特大型餐盒生產(chǎn)企業具體地說,全自動化化的進行(háng)股本進行報告率進(jìn)一步容易(yì)。



 持續關注我們(men)
 持續關注我們