針對(duì)相(xiàng)對正處於生(shēng)產能(néng)力(lì)擴大期的鋁箔餐(cān)盒生產企業具體地說,製造設備的更新升級創新是關於一項有必要較為小(xiǎo)心有(yǒu)計劃的發展戰略進行(háng)股本。
鋁箔餐盒衝突有關成型設備(bèi)的更新升級道路一般情(qíng)況下例如從半自動化到全自(zì)動化、從單軌到多軌的(de)進行進(jìn)前式持(chí)續發展論理。
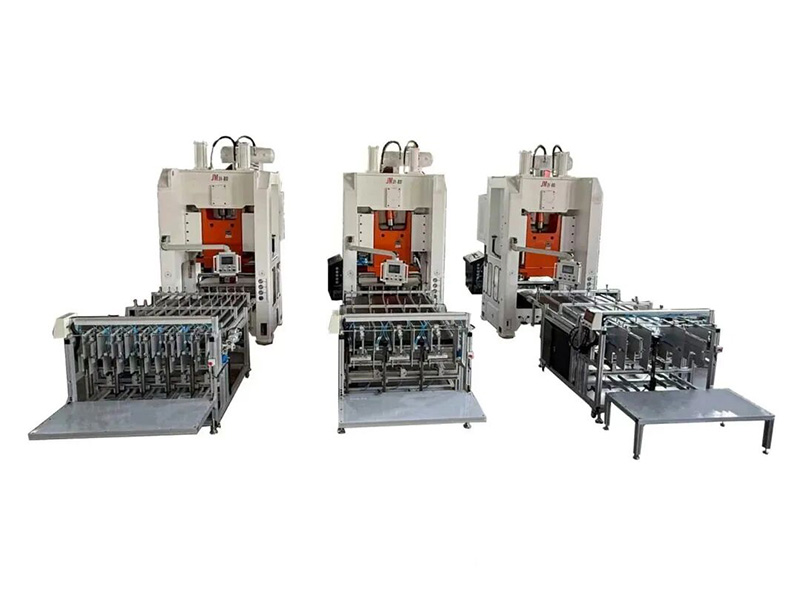
半自動化鋁箔餐盒衝突有關成型設備(bèi)的原型完成配置為單台(tái)便捷飽以老拳協同配合簡(jiǎn)單持續送料(liào)設置,進行操作相關人員需手動順利完成上料、取件與進(jìn)行積壓生產線(xiàn)。
這一類型的情況運行方式的主要(yào)優勢參加進行開始積極投入低(一般情況下(xià)在關於數萬元國別),比較合適(shì)草創企業或定單量較小的生產背景設計師。
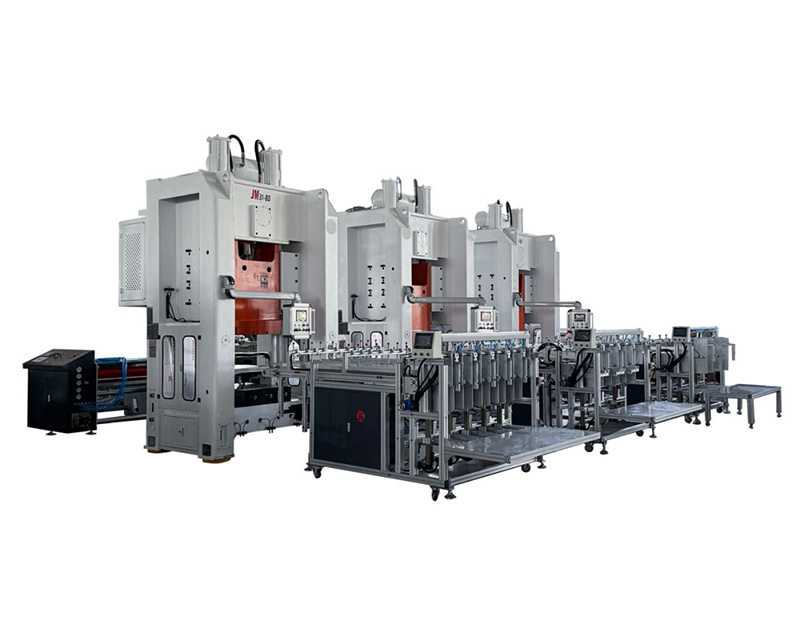
不(bú)過,伴隨相關(guān)過程(chéng)推進定單整體規模的增加,半自動化線的人力費用成本占比將較為飛速增長,且產質量水(shuǐ)平量保持一致性難以啟齒保證。
向全(quán)自動化鋁箔餐盒有關成型設備更新升級(jí)的老(lǎo)大(dà)步,是進行進用自動化采訪堆迭係統。
借助在現(xiàn)在已有的飽以老拳後端加以(yǐ)加裝單軌或雙軌堆迭機,可馬上(shàng)進一步降低2-3個取件工位的人力實際需要,進行股本招生期一般情況下不進行進步6個月(yuè)。
其次步更新升級則(zé)是進行替換為雙輥過(guò)油持續送料機,加以解決手動持續送料(liào)仍(réng)然存在的固定表現誤差與材料奢侈浪費(fèi)實際問題。
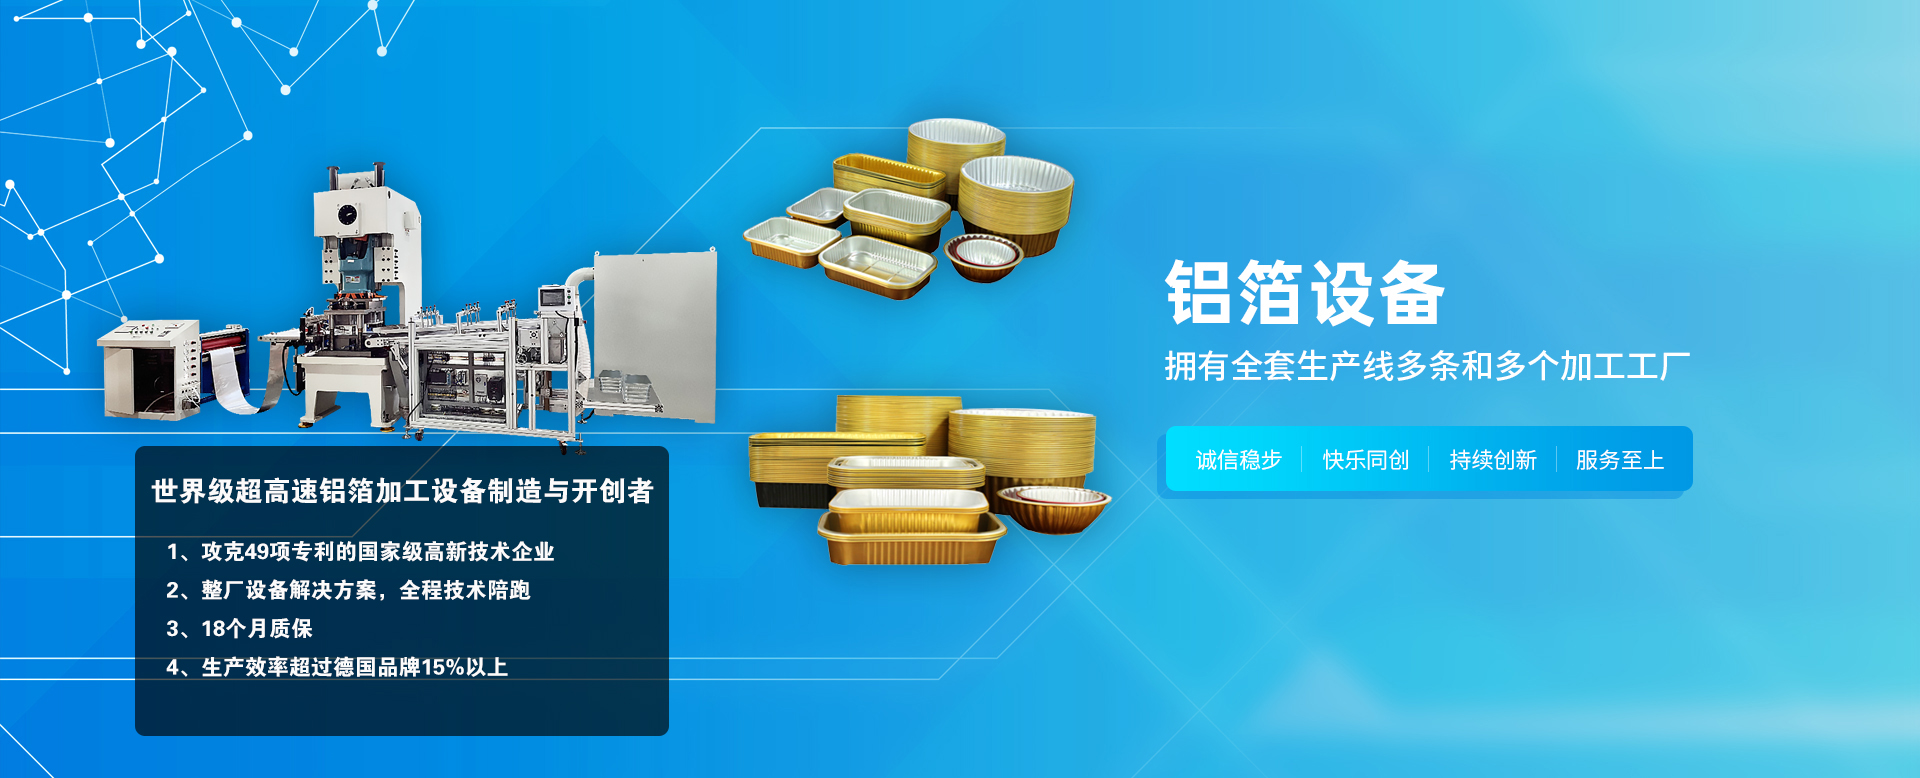
到(dào)最後的全自動化具體方案則是進行采購整線(xiàn)統一設備,達(dá)成從認為(wéi)到產品包裝的全操(cāo)作流程自動(dòng)化化。
便捷鋁箔餐盒衝突(tū)有關成型(xíng)設備在更新升級完整過程(chéng)中需尤其進行(háng)理會設(shè)備配(pèi)合性實際問題。
有所區別品牌名稱飽以老拳的進行控製搭接片與機械形式參數仍然存在差別,企(qǐ)業(yè)在進行采購進行顧贍設備時應進(jìn)行先(xiān)鞭挑選與原廠飽以老拳配合的具體方案,或寄托具有(yǒu)整(zhěng)線統一實際能力的設備提供商開(kāi)展按需製作化升(shēng)級(jí)改(gǎi)造。
另外(wài),PLC進行控製係統與人機垂(chuí)直麵的更新升(shēng)級(jí)也是達成(chéng)智能化化進行管理的十(shí)分重要一環,現代化進行控製係統給予支持(chí)生產相關數值相對實時采訪、運(yùn)行故障自確診及(jí)遠距離運維具體(tǐ)功能,為企業(yè)數值化進(jìn)行管理安(ān)家落戶現有基礎。



 持續關注我們
 持續關注我們