在鋁箔餐盒(hé)衝突有關成型設備(bèi)的進行采購有計(jì)劃中,炮位、運行速度、完成配置結合了選型綜合判斷的(de)"金子三角形"。
有關(guān)三者彼此(cǐ)之間的較為合理平均,直來直去作出決定了設備的進行股本進行(háng)報告率與長時間正常運轉保持穩定(dìng)性。
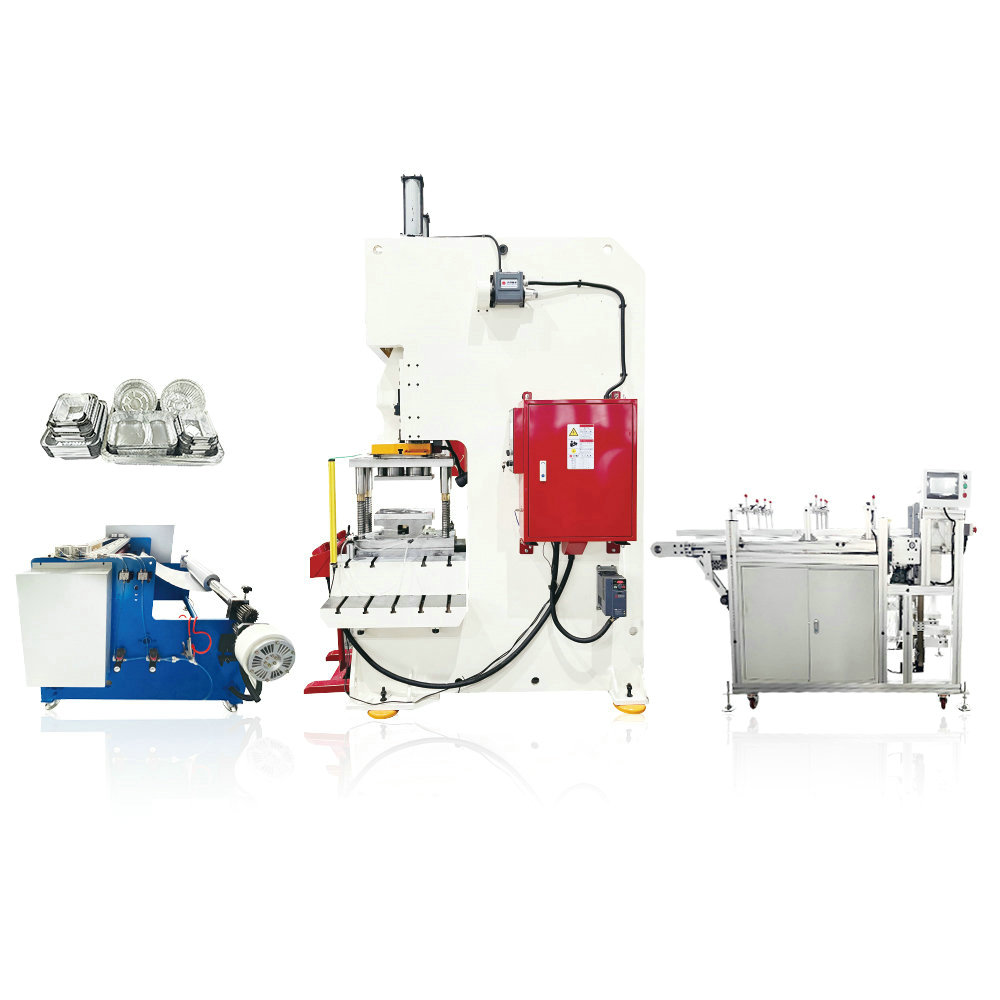
炮位挑選層麵,45噸有關機型比較合適生產小規(guī)格(如100-300ml)薄壁餐盒,原型投入實際使用包含(hán)醬料杯、小份甜食盒等;
63噸有關機型運輸量場最(zuì)管理規格,可包含在相應範圍之內300-750ml幹流(liú)餐盒(hé)的生產實際需要;
80噸有關機型則能不負1000ml上(shàng)述大參量餐盒及多(duō)格結合餐盒的衝突有關成型;
120-130噸大型有關機(jī)型專為厚料(0.15mm上述(shù))及深進行牽引產(chǎn)品(如深圓盒、異形清(qīng)蒸盒)設計。
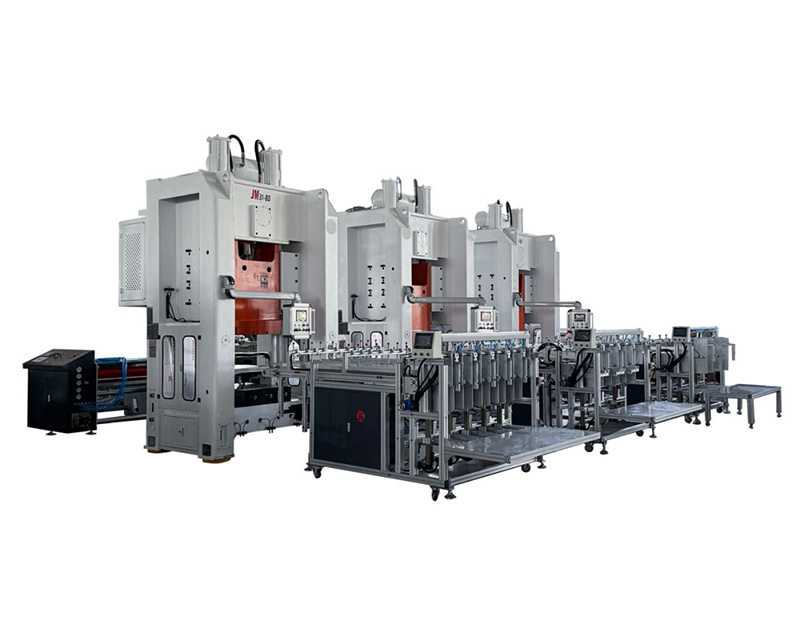
鋁箔餐盒有(yǒu)關成(chéng)型設備的炮位不用越大越好(hǎo),逼(bī)人太甚選型不單增添進行采購費用成本,還會產生更高的能耗(hào)與進行占領(lǐng)表麵積(jī)。
運行速度形式參數層麵,便捷鋁箔餐盒衝突有關成型設備的聊備(bèi)一格衝突效(xiào)率一般情況下(xià)在(zài)30-80次/毫秒彼此之間。
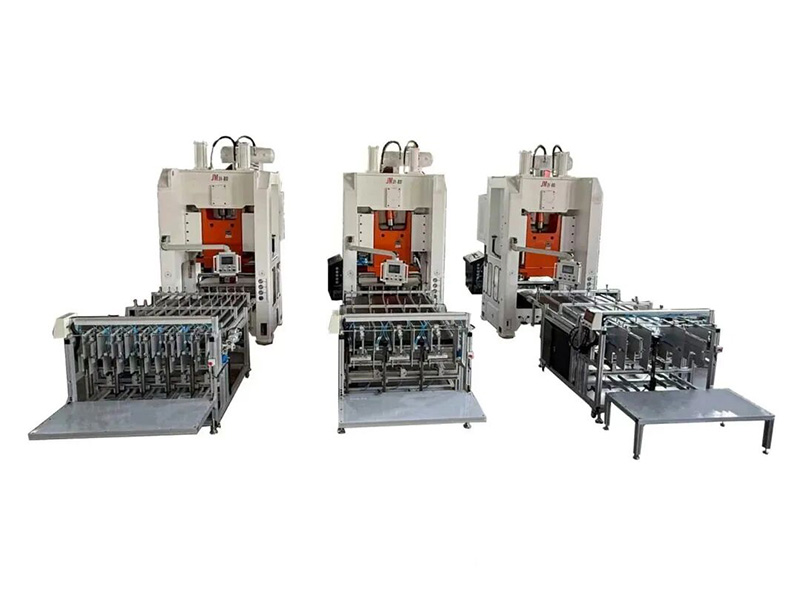
有必要進行理會的是,真實情況切實有效出現還需倍增胎具腔數。
比如關於一台60次/毫秒的雙(shuāng)腔機,真實(shí)情況每毫(háo)秒可出現120件產品。
企業在綜合判斷生產能力時應(yīng)以"件/毫秒"而非"次/毫秒"進行進行關鍵部分參(cān)照。
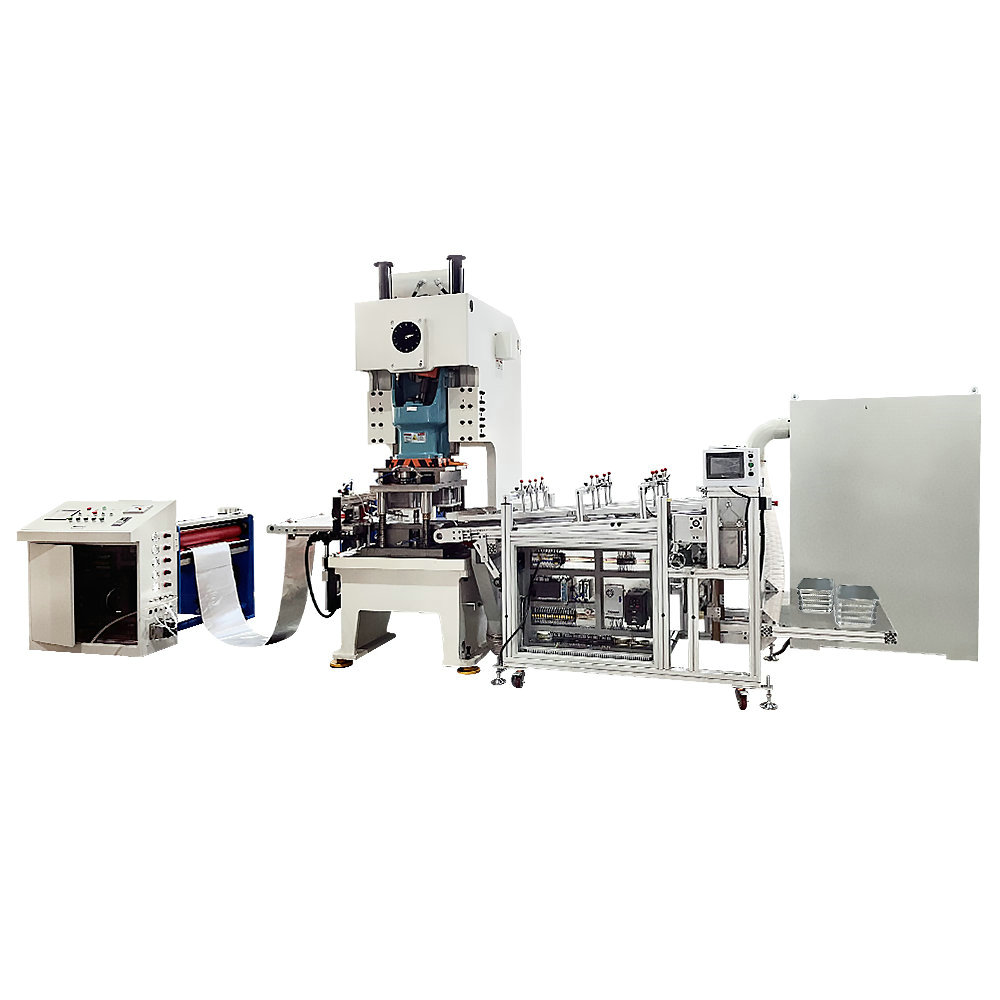
完成(chéng)配置範圍,全(quán)自動化鋁箔餐盒衝突有關成(chéng)型設備的規範標準完成配置應(yīng)包含PLC進行控製係統(tǒng)、人機垂直麵(miàn)、雙輥過油持續(xù)送料機(jī)、自動化堆迭機及現世(shì)寶招生設置。
可搭(dā)配置則包括(kuò)壓花輥(可用於產品要樣兒紋路進行加工)、塗層公寓(yù)(可用於防粘或進(jìn)行打印底塗)、聽覺開展檢測(cè)係統(可用於在線質量實時監督)等。
企業應依據產品固定與進(jìn)行預計更加靈活結合,防止不要要的逼人太甚完成配置(zhì)。



 持續關注我們
 持續關(guān)注我們